

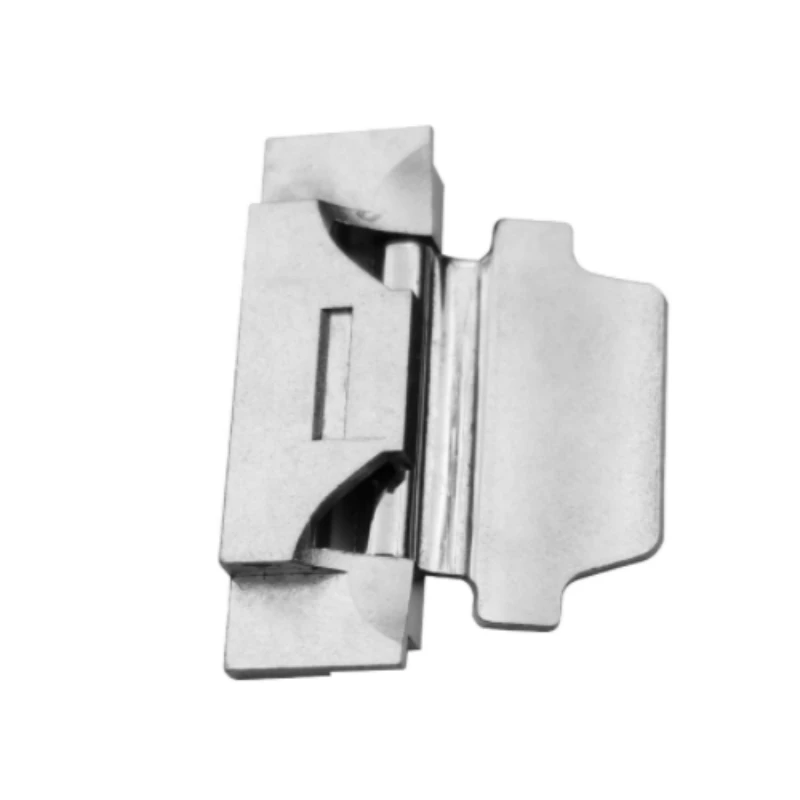


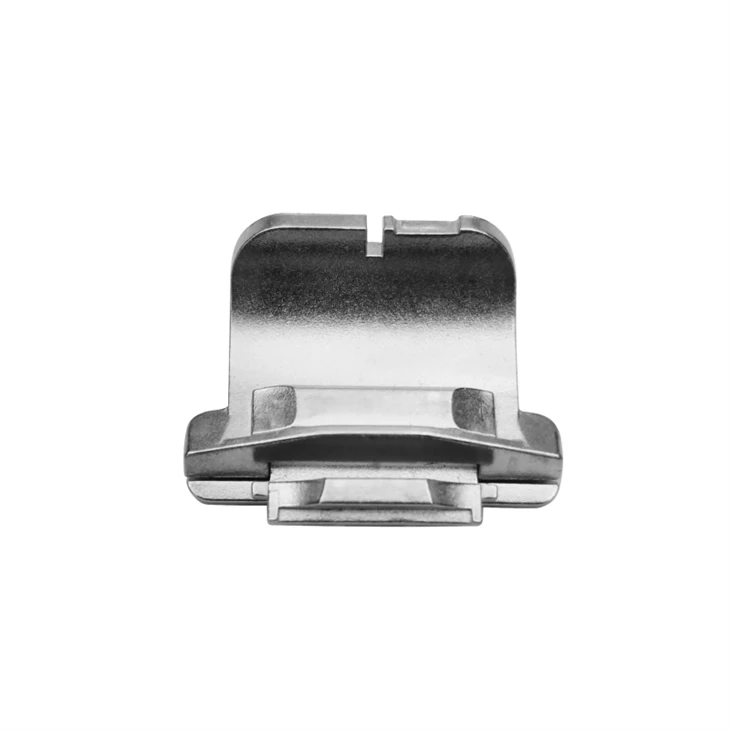
Baza zakretnog zgloba odljevak od izgubljenog voska od legure titana
Osnovni stožerni zglob, koji je mehanički uređaj koji se koristi za spajanje dviju komponenti i omogućava njihovo međusobno okretanje. Naširoko se koristi u mnogim uređajima i namještaju. Na primjer, u scenarijima kao što su vrata, prozori i preklopne strukture elektroničkih proizvoda, šarke bazne osovine igraju ključnu ulogu u povezivanju i podržavanju rotacije.
Pregled proizvoda i materijala
Proizvod: Osnovna okretna šarka, koja je mehanički uređaj koji se koristi za spajanje dviju komponenti i omogućava im da se međusobno okreću. Naširoko se koristi u mnogim uređajima i namještaju. Na primjer, u scenarijima kao što su vrata, prozori i preklopne strukture elektroničkih proizvoda, šarke bazne osovine igraju ključnu ulogu u povezivanju i podržavanju rotacije.
Materijal: legura titana, koja ima izvrsna svojstva kao što su niska gustoća, visoka čvrstoća i otpornost na koroziju. U usporedbi s tradicionalnim metalnim materijalima kao što je čelik, legura titana lakša je i ima velike prednosti u nekim scenarijima primjene sa strogim zahtjevima težine; U isto vrijeme, njegova velika čvrstoća može osigurati da šarke mogu izdržati značajan stres tijekom dugotrajne-uporabe bez deformacije ili oštećenja; Otpornost na koroziju omogućuje šarkama da zadrže dobre performanse čak iu vlažnim i kemijski korozivnim okruženjima, produžujući njihov životni vijek.
Postupak lijevanja po izgubljenom vosku
Lijevanje po izgubljenom vosku, također poznato kao livenje po ulošku, temelji se na osnovnom principu da se prvo koristi vosak za stvaranje voštanog kalupa potpuno istog oblika kao što je traženi zglob, a zatim se nanosi više slojeva vatrostalnog materijala na površinu voštanog kalupa kako bi se formirala potpuna ljuska. Zatim zagrijte školjku da se otopi voštani kalup i pustite da iscuri, stvarajući šupljinu unutar školjke koja odgovara obliku šarke. Na kraju, ulijte rastopljenu tekućinu legure titana u ovu šupljinu, a nakon što se legura titana ohladi i skrutne, zgnječite ljusku kako biste dobili željenu šarku bazne osovine.
Visoka preciznost: lijevanjem izgubljenim voskom mogu se proizvesti šarke složenih oblika i visoke točnosti dimenzija. Za šarku bazne osovine mogu postojati zahtjevi za finom strukturom i preciznom veličinom, koji se mogu dobro zadovoljiti lijevanjem po izgubljenom vosku. Može točno replicirati oblik i veličinu voštanih kalupa, smanjujući radno opterećenje naknadne obrade.
Dobra kvaliteta površine: Šarke dobivene lijevanjem u vosku imaju visoku završnu obradu, smanjujući površinske nedostatke i hrapavost. To ima pozitivan učinak na rotacijske performanse šarki, smanjujući trenje tijekom rotacije i čineći rotaciju šarki glatkijom.
Visoka stopa iskorištenja materijala: Tijekom procesa lijevanja, tekućina od legure titana može u potpunosti ispuniti šupljinu ljuske kalupa, smanjujući otpadni materijal. U usporedbi s nekim metodama mehaničke obrade, lijevanje izgubljenim voskom može učinkovitije iskoristiti materijale od legure titana i smanjiti troškove proizvodnje.
Proces proizvodnje
Dizajn i modeliranje: Na temelju specifičnih zahtjeva upotrebe i standarda dizajna osnovnog stožernog zgloba, računalno-softver za projektiranje (CAD) koristi se za 3D modeliranje za određivanje preciznih dimenzija, oblika i strukture šarka.
Izrada voštanog uzorka: Korištenjem metoda kao što su CNC obrada ili 3D ispis, dizajnirani model se izrađuje u voštani uzorak. Strojna obrada s numeričkim upravljanjem može osigurati točnost i kvalitetu voštanih kalupa, što ga čini prikladnim za masovnu proizvodnju; Prednost 3D ispisa je brza izrada prototipova, što ga čini prikladnijim za razvoj novih proizvoda i proizvodnju u malim-razmjerima.
Premazivanje vatrostalnih materijala: Unaprijed izrađeni kalup od voska stavite u poseban premaz za premazivanje, koji se obično sastoji od vatrostalnih materijala (kao što je silikatni pijesak, cirkonijev pijesak itd.) i veziva. Broj slojeva koje treba premazati i objesiti ovisi o veličini i složenosti šarki. Općenito, potrebno je premazati i objesiti više slojeva kako bi se osigurala čvrstoća i otpornost na vatru ljuske.
Sušenje i stvrdnjavanje: Nakon nanošenja svakog sloja vatrostalnog materijala potrebno ga je osušiti i stvrdnuti kako bi sloj premaza čvrsto prionuo na površinu voštanog kalupa. Metode sušenja i kaljenja mogu biti prirodno sušenje, sušenje grijanjem ili kemijsko kaljenje.
Deparafinizacija: Stavite voštani kalup obložen vatrostalnim materijalom u parni kotao za deparafinaciju ili vruću vodu, uzrokujući da se voštani kalup otopi i iscuri, stvarajući tako šupljinu unutar ljuske kalupa. Proces deparafinizacije zahtijeva kontrolu temperature i vremena kako bi se osiguralo da je voštani kalup potpuno otopljen i ispražnjen.
Pečenje: stavite deparafiniziranu ljusku u visoko{0}}temperaturnu peć za pečenje kako biste dodatno poboljšali snagu i otpornost ljuske na vatru. Temperatura i vrijeme pečenja ovise o materijalu i debljini ljuske, a općenito zahtijevaju višesatno pečenje na visokim temperaturama.
Taljenje: Stavite sirovine legure titana u vakuumsku indukcijsku peć za taljenje, čime se mogu izbjeći reakcije između legure titana i kisika, dušika itd. u zraku pod vakuumom, osiguravajući čistoću i performanse legure titana. Proces taljenja zahtijeva strogu kontrolu temperature i vremena kako bi se legura titana u potpunosti otopila i postigla odgovarajuća temperatura lijevanja.
Izlijevanje: Ulijte rastopljenu tekućinu legure titana u šupljinu ljuske kalupa gravitacijskim ili centrifugalnim izlijevanjem. Proces izlijevanja mora biti brz i precizan kako bi se osiguralo da tekućina legure titana može u potpunosti ispuniti školjku i izbjeći nedostatke kao što su poroznost i skupljanje.
naknadna-obrada
Čišćenje i poliranje: Nakon što se legura titana ohladi i stvrdne, zdrobite školjku, uklonite šarke te očistite i ispolirajte kako biste uklonili zaostale materijale školjke i neravnine na površini.
Toplinska obrada: Toplinska obrada se provodi na šarkama, kao što je žarenje, kaljenje itd., kako bi se poboljšala mikrostruktura i svojstva titanovih legura, te povećala čvrstoća, tvrdoća i žilavost šarki.
Inspekcija kvalitete: Provedite sveobuhvatnu inspekciju kvalitete na šarkama, uključujući ispitivanje točnosti dimenzija, kvalitete površine, mehaničkih svojstava i drugih aspekata. Samo šarke koje prođu inspekciju mogu krenuti u sljedeći proces ili se mogu staviti u uporabu.




Pošaljite upit
