



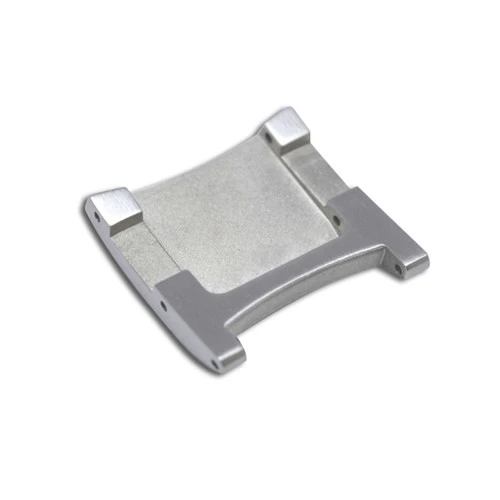

Remeni za satove od titanijske legure lijevani-voskom
Legure titana imaju visoku čvrstoću, koja se približava ili čak premašuje čvrstoću visoko{0}}kvalitetnog čelika. To omogućuje remenima za satove da izdrže određene vanjske sile kao što su povlačenje i udarci tijekom svakodnevnog nošenja bez lakog deformiranja ili oštećenja, čime se osigurava izdržljivost i stabilnost i produljuje životni vijek remena za sat.

Prednosti uporabe legure titana u remenima za satove
1. Visoka čvrstoća: legure titana imaju visoku čvrstoću, koja se približava ili čak premašuje čelik visoke-kvalitete. To omogućuje remenima za satove da izdrže određene vanjske sile kao što su povlačenje i udarci tijekom svakodnevnog nošenja bez lakog deformiranja ili oštećenja, čime se osigurava izdržljivost i stabilnost i produljuje životni vijek remena za sat.
2. Niska gustoća: Legure titana imaju relativno nisku gustoću, otprilike 60% od čelika. To znači da su remeni za satove izrađeni od legura titana lakši, udobniji za nošenje i ne opterećuju pretjerano zapešće, što ih čini posebno pogodnim za osobe koje nose satove dulje vrijeme.
3. Dobra otpornost na koroziju: Legure titana pokazuju izvrsnu otpornost na koroziju u većini okruženja. Remeni za satove često dolaze u dodir sa znojem, kozmetikom, sredstvima za čišćenje itd., što može uzrokovati hrđu i koroziju običnih metala. Međutim, legure titana otporne su na eroziju ovih tvari, održavajući glatkoću i estetiku površine, smanjujući oštećenje izgleda i degradaciju performansi uzrokovanu korozijom.
Legure titana imaju dobru biokompatibilnost, visok afinitet s ljudskim tkivima i manje je vjerojatno da će izazvati alergijske reakcije. Za osobe s osjetljivom kožom, nošenje remena za sat od legure titana sigurnije je i udobnije, bez izazivanja nelagode poput svrbeža ili crvenila, čime se poboljšava udobnost nošenja i korisničko iskustvo.
Legure titana mogu postići različite izglede različitim obradama površine. Na primjer, eloksiranje može dati bogat izbor boja, zadovoljavajući potrebe različitih potrošača za personalizacijom i modom; također se može izvesti poliranje i četkanje, dajući remenu sata jedinstveni sjaj i teksturu, poboljšavajući cjelokupnu estetiku i kvalitetu sata.
Načela i karakteristike procesa-lijevanja otpada
Izgubljeni{0}}lijev od otpadnih materijala, poznat i kao livenje za ulaganje, temelji se na principu da se prvo stvori voštani model istog oblika kao remen za sat. Zatim se više slojeva vatrostalnog materijala nanosi na površinu voštanog modela kako bi se formirala jedna ljuska kalupa. Nakon što se školjka osuši i stvrdne, zagrijava se kako bi se voštani model otopio i istjecao, stvarajući tako šupljinu unutar školjke koja odgovara obliku remena za sat. Na kraju, rastaljena legura titana ulijeva se u ovu šupljinu, a nakon što se ohladi i skrutne, školjka se uklanja, dajući željeni odljev remena za sat.
1. Visoka preciznost: lijevanjem izgubljenog-voska mogu se proizvesti dijelovi s iznimno velikom preciznošću dimenzija. Budući da se model od voska može izraditi pomoću preciznih kalupa, može točno replicirati složene oblike i detalje remena za sat, poput uzoraka i oznaka. Tolerancije dimenzija lijevanog remena za sat mogu se kontrolirati unutar vrlo malog raspona, ispunjavajući visoke zahtjeve preciznosti izrade satova.
2. Dobra kvaliteta površine: remeni za satove dobiveni lijevanjem izgubljenog -voska imaju visoku završnu obradu, postižući dobru kvalitetu površine bez potrebe za pretjeranom naknadnom obradom. To ne samo da smanjuje korake obrade i troškove, već i bolje čuva detalje dizajna i estetiku remena za sat.
3. Prikladno za složene oblike: Ovaj proces može proizvesti remenčiće složenih oblika koje je teško postići drugim metodama obrade. Na primjer, remeni za satove s jedinstvenim ažurnim dizajnom ili nepravilnim geometrijskim oblicima mogu se lako postići lijevanjem u-vosku, pružajući veću slobodu i kreativni prostor za dizajn sata.
4. Visoka iskoristivost materijala: u postupku lijevanja-voska, jer se kalup koristi samo jednom i može se precizno dizajnirati prema obliku odljevka, stopa iskoristivosti materijala je relativno visoka. U usporedbi s nekim tradicionalnim metodama obrade, ova metoda smanjuje materijalni otpad i snižava troškove proizvodnje.
Tijek procesa izgubljenog-lijevanja pločica remena za satove od legure titana
1. Dizajn i proizvodnja kalupa: Na temelju crteža dizajna remena za sat, upotrijebite računalni-softver potpomognutog dizajna (CAD) za izradu 3D modela kalupa, a zatim izradite visoko{3}}precizni kalup koristeći CNC metode obrade. Dizajn kalupa mora uzeti u obzir faktore kao što su stopa skupljanja voštanog modela i metoda vađenja iz kalupa kako bi se osigurala dimenzijska točnost i kvaliteta voštanog modela.
2. Priprema voska: Odaberite odgovarajući voštani materijal, obično vosak srednje-temperature ili visoke-temperature. Zagrijte i otopite voštani materijal, kontrolirajući temperaturu i vrijeme taljenja, te uklonite nečistoće i mjehuriće zraka kako biste osigurali kvalitetu voštanog modela.
3. Ubrizgavanje voska i kalupljenje: Ubrizgajte rastaljeni voštani materijal u kalup, koristeći pritisak ili vakuum da ispunite sve šupljine kalupa. Tijekom postupka ubrizgavanja voska kontrolirajte tlak ubrizgavanja, brzinu i temperaturu kako biste izbjegli nedostatke poput poroznosti i šupljina skupljanja. Nakon što se voštani materijal ohladi i skrutne, otvorite kalup i uklonite voštani model. 4. Završna obrada i sastavljanje voštanog modela: Pregledajte i dovršite uklonjene voštane modele, uklanjajući višak bljeska, neravnine itd. Zatim, u skladu sa zahtjevima procesa lijevanja, sastavite više voštanih modela u sklop voštanog modela i pričvrstite voštane modele na šipku zavarivanjem ili lijepljenjem kako biste formirali kompletan gating sustav.
1. Nanošenje završnog premaza: Uronite sklop voštanog modela u posebno pripremljeni završni premaz kako biste ravnomjerno prekrili površinu voštanog modela slojem premaza. Završni premaz obično se sastoji od vatrostalnih materijala (kao što je cirkon u prahu, korund u prahu, itd.) i veziva (kao što je vodeno staklo, silika sol, itd.), koji posjeduju dobru fluidnost i adheziju. Nakon premazivanja, površinu voštanog modela pospite slojem sitnog pijeska kako biste povećali čvrstoću i površinsku hrapavost školjke.
2. Sušenje i stvrdnjavanje: Stavite sklop voštanog modela premazan završnim premazom u komoru za sušenje radi sušenja i stvrdnjavanja. Tijekom procesa sušenja kontrolirajte temperaturu, vlažnost i uvjete ventilacije kako biste omogućili da vlaga u premazu postupno ispari i vezivo podvrgne kemijskoj reakciji, tvoreći čvrstu ljusku. Vrijeme sušenja varira ovisno o vrsti premaza i uvjetima okoline, općenito u rasponu od nekoliko sati do nekoliko dana.
3. Nanošenje stražnjeg premaza: Nakon što se površinska ljuska osuši i stvrdne, nanosi se stražnji premaz. Vatrostalni materijal u stražnjem sloju ima relativno veliku veličinu čestica, prvenstveno služi za povećanje debljine i čvrstoće ljuske. Metoda za nanošenje stražnjeg premaza slična je onoj za površinski premaz; svaki nanos zahtijeva sušenje i stvrdnjavanje, ponavljajući više puta dok ljuska ne postigne potrebnu debljinu.
4. Deparafinizacija: Pripremljena ljuska se zagrijava na određenu temperaturu, uzrokujući da se voštani model otopi i iscuri. Postoji nekoliko metoda deparafinizacije, a najčešće su deparafinizacija vrućom vodom, deparafinizacija parom i deparafinizacija pečenjem. Deparafinizacija vrućom vodom uključuje uranjanje školjke u vruću vodu, uzrokujući da se voštani model otopi i pluta na površini; deparafinizacija parom koristi toplinu pare za topljenje voštanog modela; deparafinizacija pečenja uključuje stavljanje ljuske u visoko-temperaturnu peć, gdje se voštani model razgrađuje i isparava tijekom pečenja. Proces deparafinizacije mora osigurati potpuno uklanjanje voštanog modela kako bi se izbjegao utjecaj zaostalog voska na kvalitetu odljevka.
1. Taljenje legure titana: Odaberite odgovarajuće sirovine legure titana i pripremite serije prema zahtjevima dizajna. Stavite sirovine u vakuumsku indukcijsku peć za taljenje i rastalite ih pod vakuumom ili zaštitom od inertnog plina. Tijekom procesa taljenja strogo kontrolirajte temperaturu taljenja, vrijeme i atmosferu u peći kako biste osigurali da je legura titana u potpunosti otopljena i jednolično izmiješana, uklanjajući nečistoće i plinove kako biste zajamčili kvalitetu legure titana.
2. Lijevanje: Nakon što legura titana postigne potrebnu temperaturu i sastav, brzo izlijte rastaljenu leguru titana u prethodno zagrijani kalup. Kontrolirajte brzinu izlijevanja, temperaturu i tlak tijekom procesa lijevanja kako biste izbjegli nedostatke kao što su nepotpuno punjenje, hladna zatvaranja i poroznost. Nakon lijevanja, dopustite da se legura titana ohladi i prirodno skrutne unutar kalupa.
1. Uklanjanje ljuske: Nakon što se odljevak od legure titana ohladi i skrutne, uklonite kalup. Mehaničke vibracije, pjeskarenje ili druge metode mogu se koristiti za lomljenje i uklanjanje kalupa, otkrivajući površinu odljevka.
2. Rezanje i brušenje: Odljevak se izrezuje iz cijevi, uklanjajući višak cijevi i uspona. Odljevak se zatim brusi kako bi se postigla glatka, ravna površina, koja zadovoljava projektne zahtjeve za dimenzijama i kvalitetom površine.
3. Toplinska obrada: Na temelju zahtjeva za performanse legure titana, odljevak prolazi odgovarajuću toplinsku obradu, kao što je žarenje, obrada otopinom i starenje. Toplinska obrada poboljšava mikrostrukturu i svojstva legure titana, povećavajući njenu čvrstoću, tvrdoću, žilavost i druga mehanička svojstva.
4. Površinska obrada: Kako bi se poboljšala estetika i otpornost na koroziju remena za sat, odljevak prolazi površinsku obradu. Uobičajene metode površinske obrade uključuju galvanizaciju, eloksiranje, poliranje i izvlačenje žice. Odgovarajući postupak površinske obrade odabire se na temelju zahtjeva dizajna kako bi se postigao željeni izgled.
5. Inspekcija kvalitete: Sveobuhvatna inspekcija kvalitete provodi se na narukvici za-tretman sata, uključujući ispitivanje točnosti dimenzija, kvalitete površine, mehaničkih svojstava i otpornosti na koroziju. Mjerni alati, detektori grešaka, uređaji za ispitivanje tvrdoće i druga oprema za ispitivanje koriste se kako bi se osiguralo da remen za sat zadovoljava relevantne standarde i zahtjeve dizajna. Samo remeni za satove koji prođu pregled mogu prijeći u sljedeću fazu sastavljanja i prodaje.
Ključne točke za kontrolu kvalitete u izgubljenom-otpadnom lijevanju remena za satove od legure titana
1. Sirovine od legure titana: Odaberite pouzdane dobavljače legure titana i provedite rigoroznu inspekciju i analizu kupljenih sirovina od legure titana. Provjerite zadovoljava li kemijski sastav sirovina projektne zahtjeve i detektirajte sadržaj različitih elemenata u leguri titana pomoću metoda kao što je spektralna analiza. Istodobno provjerite fizikalna svojstva sirovina, kao što su gustoća i tvrdoća, kako biste osigurali stabilnost kvalitete sirovine.
2. Vosak i premaz: Kvaliteta voska izravno utječe na preciznost i kvalitetu površine voštanog kalupa. Odaberite vosak s odgovarajućom točkom taljenja, dobrom fluidnošću i niskim skupljanjem te provodite redovite testove učinkovitosti voska. Kvaliteta premaza također je ključna. Kontrolirajte veličinu čestica i čistoću vatrostalnih materijala i učinak veziva u premazu kako biste osigurali čvrstoću i kvalitetu ljuske kalupa.
1. Proces izrade kalupa od voska: Tijekom procesa izrade kalupa od voska strogo kontrolirajte parametre kao što su temperatura kalupa, tlak ubrizgavanja voska i brzina. Previsoka temperatura kalupa može dovesti do povećanog skupljanja voštanog uzorka, utječući na točnost dimenzija; neodgovarajući pritisak i brzina ubrizgavanja voska mogu uzrokovati nedostatke kao što su poroznost i šupljine skupljanja. Redoviti pregled kalupa i održavanje ključni su za osiguranje točnosti dimenzija i kvalitete površine.
2. Proces izrade školjke: Tijekom proizvodnje školjke, parametri kao što su debljina premaza, vrijeme sušenja i temperatura moraju se pažljivo kontrolirati. Nejednaka debljina premaza može dovesti do nedosljedne čvrstoće ljuske i pucanja; neprikladno vrijeme i temperatura sušenja mogu utjecati na učinak stvrdnjavanja i kvalitetu ljuske. Tijekom deparafinizacije osigurajte potpuno uklanjanje uzorka voska kako biste spriječili da zaostali vosak utječu na kvalitetu odljevka.
3. Proces taljenja i lijevanja: Tijekom topljenja strogo kontrolirajte temperaturu taljenja, vrijeme i atmosferu u peći kako biste spriječili oksidaciju legure titana i apsorpciju plina. Tijekom izlijevanja kontrolirajte temperaturu, brzinu i tlak izlijevanja kako biste izbjegli nedostatke kao što su nepotpuno punjenje, hladna zatvaranja i poroznost. Istovremeno, obratite pozornost na dizajn sustava zatvarača kako biste osigurali da rastaljena legura titana može ravnomjerno ispuniti sve šupljine ljuske.
1. Inspekcija procesa:-tijekom procesa lijevanja potrebna je inspekcija procesa u stvarnom vremenu. Na primjer, nakon izrade voštanog modela, provjerava se točnost dimenzija i kvaliteta površine; tijekom procesa izrade kućišta ispituje se čvrstoća i propusnost kućišta; a tijekom procesa taljenja ispituje se kemijski sastav i temperatura legure titana. Inspekcijom procesa pravovremeno se identificiraju problemi i poduzimaju odgovarajuće mjere za prilagodbu kako bi se osigurala stabilnost procesa lijevanja i kvaliteta proizvoda.
2. Inspekcija gotovog proizvoda: Sveobuhvatna inspekcija gotovog proizvoda provodi se na lijevanom remenu za sat. Koriste se višestruke metode ispitivanja, kao što su mjerenje dimenzija, vizualni pregled, otkrivanje nedostataka i ispitivanje mehaničkih svojstava, kako bi se osiguralo da točnost dimenzija, kvaliteta površine, unutarnja kvaliteta i mehanička svojstva remena za sat zadovoljavaju zahtjeve dizajna. Na tržištu se mogu prodavati samo remeni za satove koji prođu rigoroznu inspekciju.
Trendovi razvoja lijevanja izgubljenih-pločica remena za satove od legure titana
1. Istraživanje i razvoj materijala: kontinuirani razvoj novih materijala od legura titana za poboljšanje performansi i kvalitete legura titana. Na primjer, razvoj legura titana s većom čvrstoćom, boljom otpornošću na koroziju i nižom gustoćom kako bi se zadovoljile potrebe industrije satova za visoko-kvalitetnim materijalima. Istodobno se provode istraživanja kompozitne primjene legura titana s drugim materijalima za izradu remena za satove s jedinstvenim performansama i estetskim učincima.
2. Poboljšanje procesa: Kontinuirano poboljšanje i inovacija izgubljenog-lijevanja u vosku Remen za sat titanijske legure izgubljenog{2}}lijevanja u vosku proces. Na primjer, napredna tehnologija računalne simulacije koristi se za simulaciju i optimizaciju procesa lijevanja, predviđanje mogućih nedostataka u odljevcima i poduzimanje preventivnih mjera unaprijed; razvijeni su novi premazi i veziva za poboljšanje kvalitete i performansi ljuske kalupa; oprema za taljenje i lijevanje poboljšana je kako bi se povećala učinkovitost proizvodnje i kvaliteta lijevanja.
3. Automatizirana proizvodnja: s razvojem tehnologije industrijske automatizacije, izgubljen-lijevanje voska remena za satove od legure titana postupno će postići automatiziranu proizvodnju. Roboti se koriste za procese kao što su izrada uzoraka od voska, premazivanje ljuske kalupa i čišćenje odljevka, smanjujući ručni rad i poboljšavajući učinkovitost proizvodnje i stabilnost kvalitete proizvoda. Istovremeno se provodi informacijsko upravljanje proizvodnim procesom uz-praćenje proizvodnih parametara i podataka o kvaliteti u stvarnom vremenu, čime se podiže razina inteligentnog upravljanja proizvodnjom.
Potrošači imaju sve veće zahtjeve za personaliziranim satovima, a lijevanje-voska remena za satove od legure titana stavit će veći naglasak na personaliziranu i prilagođenu proizvodnju. Zahvaljujući visokoj preciznosti i fleksibilnosti postupka lijevanja izgubljenim -voskom, remeni za satove različitih oblika, veličina i uzoraka mogu se brzo proizvesti prema različitim potrebama kupaca. U međuvremenu, u kombinaciji s tehnologijom 3D ispisa, mogu se postići složeniji i personalizirani dizajni, zadovoljavajući potrošače u potrazi za jedinstvenim satovima.
U današnjem svijetu koji je sve više osviješten o okolišu, lijevanje remena za satove od titanijske legure u izgubljenom-vosku stavit će veći naglasak na zelene i ekološki prihvatljive prakse. Ekološki prihvatljivi voskovi, premazi i veziva koristit će se za smanjenje onečišćenja okoliša tijekom procesa proizvodnje. Istodobno će se optimizirati proizvodni procesi kako bi se poboljšala iskoristivost materijala, smanjila potrošnja energije i postigao održivi razvoj. Na primjer, razvit će se materijali za kalupe koji se mogu reciklirati kako bi se smanjio otpad od kalupa; energetski-učinkovita oprema za taljenje i lijevanje koristit će se za smanjenje potrošnje energije.
Lijevanje remena za satove od legura titana bit će dublje integrirano s drugim industrijama-. Na primjer, integracija s elektroničkom i informacijskom industrijom omogućit će integraciju pametnih senzora, čipova i drugih elektroničkih komponenti u remen za satove, omogućujući inteligentne funkcije u satovima; integracija s industrijom modnog dizajna kombinirat će najnovije modne trendove i koncepte dizajna kako bi se stvorili proizvodi s remenom za sat s većim modnim smislom i umjetničkom vrijednošću. Industrijskom integracijom proširit će se područja primjene i tržišni prostor remena za satove, promičući inovativni razvoj u industriji satova.


 Prstenasti vijak Silika Sol Investirani lijev
 Odljevci za ulaganje u izgubljene voštane glave za žene
 Mlinovi za aparate za kavu Odljevci za ulaganje od i...
 Zidni ventil središnjeg klima uređaja Odljev od izgu...
 Jezgra za mljevenje aparata za kavu Lijev za ulaganj...
 Vješalica za ovjes kamiona Lijev za ulaganje vodenog...
Pošaljite upit
