



MIM dijelovi osovine mobitela
Kalup za brizganje znači da se u bačvi za grijanje stroja za brizganje plastika zagrijava i topi, gurnuta vijkom ili Dusselom, ulazi u šupljinu kalupa kroz mlaznicu i sustav zatvarača kalupa, a plastika se stvrdnjava i oblikuje u šupljina.
Predstavljanje proizvoda
Osovina za mobitel MIM dijelovi | |||||||||
Artikal | Materijal | Proces proizvodnje | Temperatura sinteriranja | Kalup | Prilagođen | ||||
Otvor za mobilni telefon | 17-4 | Brizganje metala | 1550 stupnjeva | Za prilagođavanje | Da | ||||
Kemijski sastav | C: Manje od ili jednako 0.07 | ||||||||
Dostupni materijali | Nehrđajući čelik s niskim udjelom ugljika, legura titana (Ti, TC4), legura bakra, legura volframa, tvrda legura, legura za visoke temperature (718, 713) | ||||||||
Završi | Dimenzionalna točnost | Gustoća proizvoda | Liječenje izgleda | Odgovarajuća težina | |||||
Hrapavost 1-5 μm | (±{{0}}.1 posto -±0.5 posto ) | 92-95 posto | Zrcalni odraz | 0.03g-400g) | |||||
Mehanička svojstva | Vlačna čvrstoća σb (MPa): starenje na 480 stupnjeva, veće ili jednako 1310; staro na 550 stupnjeva, veće ili jednako 1060; staro na 580 stupnjeva, veće ili jednako 1000; staro na 620 stupnjeva, veće ili jednako 930 | ||||||||
Metoda proizvodnje
Metoda za proizvodnju kalupa za injekcijsko prešanje metalnog praha za osovinu mobilnog telefona

Korisni model odnosi se na tehničko područje kalupa za ubrizgavanje, posebno na MIM dijelove osovine mobilnog telefona.
Pozadinska tehnika
Kalup za brizganje znači da se u bačvi za grijanje stroja za brizganje plastika zagrijava i topi, gurnuta vijkom ili Dusselom, ulazi u šupljinu kalupa kroz mlaznicu i sustav zatvarača kalupa, a plastika se stvrdnjava i oblikuje u šupljina. Kalup za brizganje koristi se za termoplaste. Prešanje proizvoda koristi se za prešanje termoreaktivne plastike.
Današnja proizvodnja dijelova za mobilne telefone na tržištu, kao što je proizvodnja osovina za mobilne telefone, često koristi brizganje metalnog praha. U postojećim kalupima za injekcijsko prešanje za osovine mobilnih telefona, neki kalupi se ulijevaju kroz jednu rupu za injekcijsko ubrizgavanje, a zatim se ubrizgavaju podijeljenim injekcijama. U ovoj metodi ubrizgavanja, fluidnost otopine praha legure je slaba, a skrutnuti materijal na vratima suženog kanala protoka kalupa za ubrizgavanje teško izlazi. Kada se kalup izvadi, na površini predmeta se pojavljuju konveksni rubovi koji ne mogu zadovoljiti zahtjeve preciznosti i kvalitete. Istodobno, većina tradicionalnih kalupa za oblikovanje nema mehanizam za stezanje, a veza između gornje pokrovne ploče i donje pokrovne ploče kalupa lako je stvoriti praznine, što utječe na kvalitetu oblikovanja predmeta. Iz tog razloga predlažemo brizganje praha legure za osovine mobilnih telefona. kalup za rješavanje gore navedenih problema.
Elementi tehničke izvedbe
Svrha ovog korisnog modela je osigurati kalup za injekcijsko prešanje metalnog praha za osovine mobilnih telefona, kako bi se riješio problem da je fluidnost rješenja metalnog praha predloženog u gornjoj pozadini tehnologije loša, a skrutnuti materijal na vratima suženog kanala protoka kalupa za ubrizgavanje je teško izaći. Prilikom vađenja oblikovanog predmeta, postoji problem što postoji razmak između gornje pokrovne ploče i donje pokrovne ploče kalupa koji ostavlja konveksan rub na površine predmeta.
Kako bi se postigla gornja svrha, korisni model nudi sljedeća tehnička rješenja: kalup za injekcijsko prešanje metalnog praha za osovinu mobilnog telefona, uključujući donju bazu kalupa, kut donje baze kalupa je čvrsto povezan s graničnim stupom, i granični stup Postoji gornja oplata koja prolazi kroz vrh gornje oplate, utor je otvoren u središtu donje baze kalupa, a stilska ploča postavljena je unutar utora, utori su postavljeni na lijevoj i desnoj strani gornje površine gornje oplate, a unutarnja strana utora je ugrađena. Postoji mehanizam za injektiranje, mehanizam za injektiranje uključuje brtvenu ploču, brtvena ploča je umetnuta u utor na površini gornje šablone, gornji kraj brtvene ploče je čvrsto spojen s pokrovnom pločom, a cijev za ubrizgavanje prolazi kroz središte pokrovne ploče, unutarnja stijenka utora na površini gornjeg predloška opremljena je utorom ugh rupu, površina donjeg postolja kalupa ima vodeću cijev, a vrh vodeće cijevi komunicira s prolaznom rupom utora na gornjoj šabloni.
Mehanizam za zaključavanje kalupa ugrađen je na strani donje baze kalupa, a mehanizam za zaključavanje kalupa uključuje spojni okvir, unutarnja stijenka spojnog okvira je zglobno spojena sa steznom osovinom, a površina stezne osovine opremljena je vanjskim navoja, a stezna osovina prolazi kroz vanjsku Navojni spoj ima navojnu čahuru, a površina gornje šablone je čvrsto spojena s graničnim blokom na položaju koji odgovara spojnom okviru. Donja baza kalupa i gornja šablona su zatvoreni kroz rotaciju rukavca kako bi se izbjegle praznine u spoju između donje baze kalupa i gornje šablone. , kako bi se osigurala čvrsta veza između donje baze kalupa i gornje šablone.
Površina stezne osovine je obložena steznim blokom. Poprečni presjek steznog bloka je peterokutna struktura. Umetnite i zakačite na površinu graničnog bloka, kako biste spriječili podrhtavanje osovine kartice unutar graničnog bloka i utjecali na učinak veze između donje baze matrice i gornje ploče matrice.
Desna strana osovine kartice čvrsto je povezana sa sfernom izbočinom, a vanjski promjer sferne izbočine je veći od unutarnjeg promjera središnjeg prolaznog otvora zakretnice, a sferna izbočina ima određeni granični učinak na zakretanje kako bi se spriječilo lako otpadanje zakretnice .
Površina okretne čahure je snabdjevena utorima u obliku luka, a utori u obliku luka raspoređeni su po površini rotacijske čahure. Kroz utore u obliku luka povećava se sila trenja između ruke štapa i rotirajuće čahure kako bi se spriječilo rotiranje i klizanje rotacijske čahure.
Mehanizam za obrezivanje ugrađen je u središnji položaj gornje šablone, a mehanizam za obrezivanje uključuje spojni blok, koji je fiksiran na površini gornjeg šablona, a navojna šipka ugrađena je u središnji položaj spojnog bloka, i navojna površina šipke je navojem povezana s okvirom rukavca, a lijeva i desna strana donjeg kraja okvira rukavca čvrsto su spojene spojnim sjedištima, a donji kraj spojnog sjedišta čvrsto je spojen rezačem kroz vijke, a rezač prodire u površinu gornjeg predloška, a kroz rezanje Nož se pomiče kako bi podrezao izravan kako bi se izbjeglo stvaranje neravnina i neravnina.
Vrh navojne šipke je čvrsto povezan s ručkom, a površina ručke ima vertikalne utore, a okomiti utori su raspoređeni oko površine ručke, a trenje se povećava kroz okomite utore kako bi se spriječilo štap od rotirajućih Slipova kada se uvijaju.
Okomiti presjek cijevi za vođenje je struktura u obliku slova L, a unutarnji kut cijevi za vođenje je lučna struktura. Lučnim dizajnom unutarnjeg kuta cijevi za vođenje, tečnost protoka injekcije poboljšana je do određene mjere.
U usporedbi s prethodnim stanjem tehnike, korisni učinci korisnog modela su:
(1) Uređaj je opremljen mehanizmom za podrezivanje. U usporedbi s tradicionalnom strukturom, kada je predmet brizgan metalom, okvir čahure se pomiče po površini navojne šipke kroz rotaciju navojne šipke, a rezač se pokreće da se okreće kroz spojno sjedište tijekom pomicanja čahure. okvir. , rezač reže rub otvora za ubrizgavanje lijevanog predmeta dok se kreće, kako bi se osigurala ravnost ruba lijevanog predmeta i poboljšala točnost oblikovanja predmeta. Poboljšati fluidnost injekcije;
(2) Uređaj je opremljen mehanizmom za zaključavanje kalupa. Kada su gornja ploča kalupa i donja baza kalupa zatvoreni, stezna osovina se okreće i umeće unutar graničnog bloka, a rotirajući rukavac se okreće u isto vrijeme. Tijekom pomicanja, rotacijski rukavac je stegnut. Stisnite blok, tako da se stezni blok umetne u utor graničnog bloka, kako bi se fiksirala donja baza kalupa i gornji šablon, osigurao učinak pričvršćivanja veze između donje baze kalupa i gornje šablone i izbjegavajte spoj između donje baze kalupa i gornje šablone. Stvaraju se praznine koje utječu na kvalitetu oblikovanja predmeta.
Opis crteža:
Kako bi se jasnije ilustrirala tehnička rješenja u izvedbama ovog izuma ili stanja tehnike, sljedeće će ukratko predstaviti popratne crteže koji se trebaju koristiti u opisu izvedba ili stanja tehnike. Očito, popratni crteži u sljedećem opisu su samo neka ostvarenja korisnog modela, a oni koji su vješti u ovom području mogu također dobiti druge crteže temeljene na tim crtežima bez kreativnog rada.
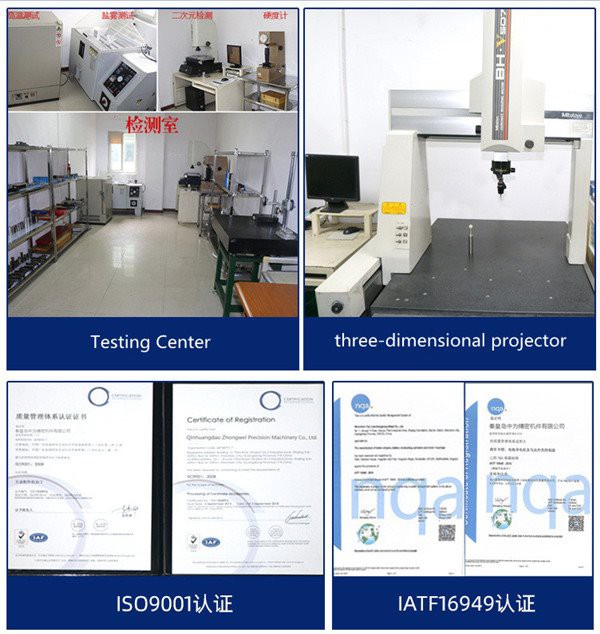
Sustavi detekcije
Proces brizganja metala



Pošaljite upit
