



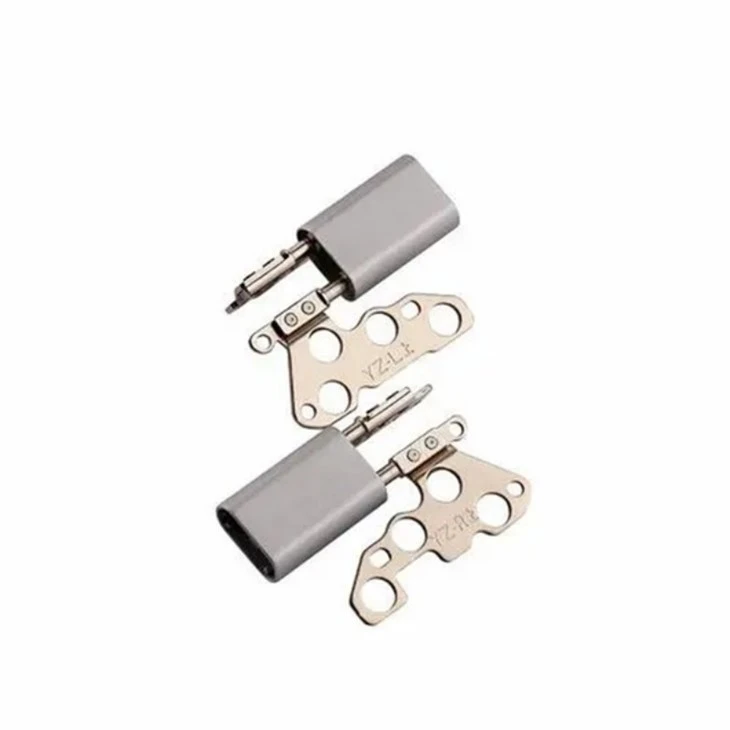

Šarke prijenosnog računala od legure titana
Lijevanje po izgubljenom vosku, poznato i kao livenje po ulošku, metoda je preciznog lijevanja. Načelo je da se prvo upotrijebi vosak za stvaranje voštanog kalupa istog oblika kao željeni odljev, a zatim se nanese više slojeva vatrostalnog materijala na površinu voštanog kalupa kako bi se formirala cjelovita ljuska. Zatim zagrijte školjku da se otopi voštani kalup i pustite da iscuri, stvarajući šupljinu unutar školjke koja odgovara obliku voštanog kalupa. Na kraju ulijte rastaljeni metal u tu šupljinu, a nakon što se metal ohladi i skrutne, razbijte kalup kako biste dobili željeni odljev.

Princip izgubljenog voštanog lijevanja i njegove prednosti u primjeni legure titana u osovinama prijenosnih računala
Lijevanje po izgubljenom vosku, poznato i kao livenje po ulošku, metoda je preciznog lijevanja. Načelo je da se prvo upotrijebi vosak za stvaranje voštanog kalupa istog oblika kao željeni odljev, a zatim se nanese više slojeva vatrostalnog materijala na površinu voštanog kalupa kako bi se formirala cjelovita ljuska. Zatim zagrijte školjku da se otopi voštani kalup i pustite da iscuri, stvarajući šupljinu unutar školjke koja odgovara obliku voštanog kalupa. Na kraju ulijte rastaljeni metal u tu šupljinu, a nakon što se metal ohladi i skrutne, razbijte kalup kako biste dobili željeni odljev.
Korištenje voštanog lijevanja od legure titana za osovine prijenosnih računala ima značajne prednosti. Iz perspektive svojstava materijala, legure titana imaju karakteristike niske gustoće, visoke čvrstoće i dobre otpornosti na koroziju. Niska gustoća može smanjiti ukupnu težinu prijenosnih računala i učiniti ih lakima za nošenje; Visoka čvrstoća može osigurati da se osovina ne deformira lako tijekom čestih procesa otvaranja i zatvaranja, produžujući njezin životni vijek; Dobra otpornost na koroziju može spriječiti oksidaciju ili korodiranje osovine u različitim okruženjima, održavajući stabilan izgled i performanse. Iz perspektive tehnologije lijevanja, lijevanjem izgubljenim voskom mogu se proizvesti komponente osovine složenih oblika i visoke preciznosti. Osovine prijenosnih računala obično imaju jedinstven strukturni dizajn, poput višestrukih zavoja i finih zupčastih utora iznutra. Lijevanje po izgubljenom vosku može točno replicirati ove složene oblike, zadovoljiti zahtjeve dizajna i osigurati funkcionalnost i točnost montaže osovine.
Tijek procesa gubitka voštanog lijevanja legure titana za osovinu prijenosnog računala
Prvo, na temelju crteža dizajna osovine prijenosnog računala, visoko{0}}precizni kalupi obrađuju se pomoću CNC alatnih strojeva. Točnost kalupa izravno utječe na kvalitetu voštanog kalupa, stoga je tijekom obrade potrebna stroga kontrola tolerancija dimenzija i hrapavosti površine. Zatim zagrijte voštani materijal do rastaljenog stanja. Općenito, točka topljenja voštanog materijala je između 60-80 stupnjeva, a rastopljeni voštani materijal ubrizgajte u šupljinu kalupa pomoću stroja za ubrizgavanje. Tlak i brzinu ubrizgavanja potrebno je prilagoditi prema veličini i složenosti voštanog kalupa kako bi se osiguralo da voštani materijal može ispuniti cijelu šupljinu bez stvaranja nedostataka kao što su mjehurići ili skupljanje. Nakon što se voštani materijal ohladi i stvrdne, otvorite kalup i izvadite voštani kalup. Provedite preliminarni pregled voštanog kalupa, uklonite suvišne dijelove poput neravnina i neravnina te izmjerite dimenzije kako biste bili sigurni da voštani kalup zadovoljava zahtjeve dizajna.
Sastavite unaprijed napravljeni kalup od voska na šipku za kanale kako biste oblikovali modul. Ovo može lijevati više komponenti vratila odjednom, poboljšavajući učinkovitost proizvodnje. Zatim se modul odmašćuje kako bi se uklonilo ulje i nečistoće s površine voštanog kalupa, čime se osigurava bolje prianjanje sljedećih premaza. Uronite modul u posebno dizajniranu prevlaku, koja se obično sastoji od vatrostalnih materijala (kao što je silika sol, cirkonski pijesak, itd.) i veziva. Viskoznost i veličina čestica premaza moraju se strogo kontrolirati kako bi se osigurala ujednačenost i debljina premaza. Zatim pospite sloj pijeska na površinu modula, a veličina čestica pijeska odabire se prema broju slojeva premaza i zahtjevima. Općenito govoreći, prvi sloj čestica pijeska je finiji kako bi se osigurala točnost površine školjke, a sljedeći slojevi čestica pijeska postupno postaju grublji kako bi se povećala čvrstoća školjke. Ponavljajte postupak uranjanja i brušenja dok školjka ne postigne željenu debljinu, obično zahtijeva 5-7 slojeva premaza. Obloženu ljusku stavite u učvršćivač za obradu kako biste ljusci dali dovoljnu čvrstoću i tvrdoću. Konačno, ljuska se stavlja u peć za pečenje radi pečenja, s temperaturom pečenja općenito između 800-1000 stupnjeva i vremenom od 2-4 sata. Svrha pečenja je ukloniti vlagu, organske tvari i veziva iz ljuske te je učiniti gušćom i stabilnijom.
Odaberite odgovarajuće sirovine legure titana i odredite sastav legure na temelju zahtjeva za performansama osovine. Uobičajene legure titana uključuju Ti-6Al-4V, koje imaju izvrsna opsežna svojstva. Stavite sirovine legure titana u vakuumsku indukcijsku peć za taljenje, a stupanj vakuuma unutar peći treba kontrolirati između 10 ⁻³ -10 ⁻⁴ Pa kako bi se spriječilo oksidiranje legure titana tijekom procesa taljenja. Temperatura topljenja je općenito između 1600-1800 stupnjeva. Sirovine su potpuno otopljene elektromagnetskim indukcijskim zagrijavanjem i temeljito promiješane kako bi se osigurala ujednačenost sastava legure. Nakon što tekućina od legure titana postigne odgovarajuću temperaturu i fluidnost, ulijeva se u prethodno zagrijanu školjku. Proces lijevanja treba provesti pod zaštitom inertnog plina (kao što je argon) kako bi se spriječilo da tekućina legure titana dođe u kontakt sa zrakom i oksidira tijekom procesa lijevanja. Brzina izlijevanja i tlak moraju se prilagoditi prema veličini i obliku kalupa kako bi se osiguralo da tekućina od legure titana može glatko ispuniti šupljinu kalupa.
Nakon što se tekućina legure titana ohladi i skrutne, slomite ljusku i uklonite odljevak. Upotrijebite metode mehaničke obrade (kao što su tokarenje, brušenje itd.) za uklanjanje izbočina, izbočina i suvišnih neravnina, neravnina itd. na površini odljevaka, kako bi se postigla željena glatkoća i točnost dimenzija. Toplinski obraditi odljevke radi poboljšanja njihove mikrostrukture i svojstava. Uobičajeni procesi toplinske obrade uključuju žarenje, kaljenje, kaljenje itd. Specifične procesne parametre potrebno je odrediti na temelju sastava legure titana i zahtjeva za upotrebu lijevanja. Izvršite ne-destruktivno ispitivanje (kao što je ultrazvučno ispitivanje, ispitivanje rendgenskim{-zrakama, itd.) na odljevcima nakon toplinske obrade kako biste provjerili nedostatke kao što su pukotine i poroznost unutar odljevaka. Površinska obrada kao što je eloksiranje, prskanje, itd. mora se provesti na odljevcima koji su prošli inspekciju kako bi se poboljšala njihova otpornost na koroziju i kvaliteta izgleda.
Kontrola kvalitete i testiranje
Inspekcija sirovina
Izvršite analizu kemijskog sastava kupljenih sirovina titanijske legure, koristeći spektralnu analizu i druge metode kako biste osigurali da sastav legure zadovoljava projektne zahtjeve. Ispitajte fizikalna svojstva sirovina od legure titana, kao što su gustoća, tvrdoća itd., kako biste osigurali stabilnost kvalitete sirovina. Ispitivanje kvalitete također je potrebno za pomoćne materijale kao što su vosak i premazi kako bi se osiguralo da njihova izvedba zadovoljava zahtjeve procesa lijevanja.
Praćenje procesa
Tijekom procesa proizvodnje voštanog kalupa redovito se kontrolira veličina i kvaliteta površine voštanog kalupa te se pravodobno prilagođavaju parametri procesa ubrizgavanja. Tijekom procesa proizvodnje školjke provjeravaju se debljina, čvrstoća i prozračnost školjke kako bi se osigurala njezina kvaliteta. Tijekom procesa taljenja i lijevanja legura titana provodi se-praćenje parametara u stvarnom vremenu kao što su temperatura peći, stupanj vakuuma i brzina lijevanja kako bi se osigurala stabilnost procesa lijevanja.
Inspekcija gotovog proizvoda
Provedite ispitivanje točnosti dimenzija na lijevanoj osovini prijenosnog računala pomoću opreme kao što je koordinatni mjerni instrument kako biste osigurali da sve dimenzije osovine zadovoljavaju zahtjeve tolerancije dizajna. Ispitajte mehanička svojstva osovine, kao što su čvrstoća, žilavost, otpornost na zamor, itd., pomoću metoda kao što su ispitivanje zatezanjem, ispitivanje savijanjem i ispitivanje zamorom. Provjerite kvalitetu površine rotirajućeg vratila kako biste provjerili ima li nedostataka poput pukotina, rupa od pijeska i rupa za zrak. Koristite metalografske mikroskope i drugu opremu za promatranje mikrostrukture odljevaka kako biste bili sigurni da zadovoljavaju standarde kvalitete.
Razvojni trendovi i izazovi
Trend razvoja
S razvojem prijenosnih računala prema vitkosti i visokim performansama, zahtjevi za preciznošću i performansama šarke postaju sve veći. Tehnologija lijevanja izgubljenim voskom nastavit će se poboljšavati, povećavajući točnost dimenzija i površinsku kvalitetu odljevaka kako bi se zadovoljila potražnja na tržištu. Kako bi se dodatno poboljšala učinkovitost proizvodnje i smanjili troškovi, proces lijevanja izgubljenim voskom razvijat će se prema automatizaciji i inteligenciji. Na primjer, korištenje robota za proizvodnju voštanih kalupa, premazivanje ljuske i druge operacije može smanjiti ručnu intervenciju i poboljšati stabilnost i dosljednost proizvodnje. Razvijte nove materijale od legure titana i postupke lijevanja pod gubitkom u vosku kako biste zadovoljili zahtjeve upotrebe osovina prijenosnih računala u različitim okruženjima, kao što su visoka temperatura, visoka vlažnost i drugi teški uvjeti.
Izazov
Proces taljenja i lijevanja titanovih legura zahtijeva posebne uvjete kao što su visoka temperatura i visoki vakuum, uz velika ulaganja u opremu i visoke troškove proizvodnje. Kako smanjiti troškove proizvodnje i poboljšati učinkovitost proizvodnje važan je izazov s kojim se trenutno suočavamo. Legure titana sklone su reagirati s kisikom, dušikom i drugim elementima u zraku tijekom procesa taljenja i lijevanja, što dovodi do nedostataka poput poroznosti i pukotina u odljevcima. Kako učinkovito kontrolirati proces taljenja i lijevanja titanovih legura, spriječiti oksidaciju i onečišćenje, ključ je osiguravanja kvalitete odljevaka. Uz kontinuirano poboljšanje zahtjeva za zaštitu okoliša, otpad koji nastaje tijekom procesa lijevanja po izgubljenom vosku (kao što su ljuske kalupa, materijali od voska itd.) treba razumno postupati. Kako postići recikliranje otpada i smanjiti zagađenje okoliša također je jedan od problema koji treba riješiti.


Pošaljite upit
