



Lijevanje legure s visokim sadržajem kroma
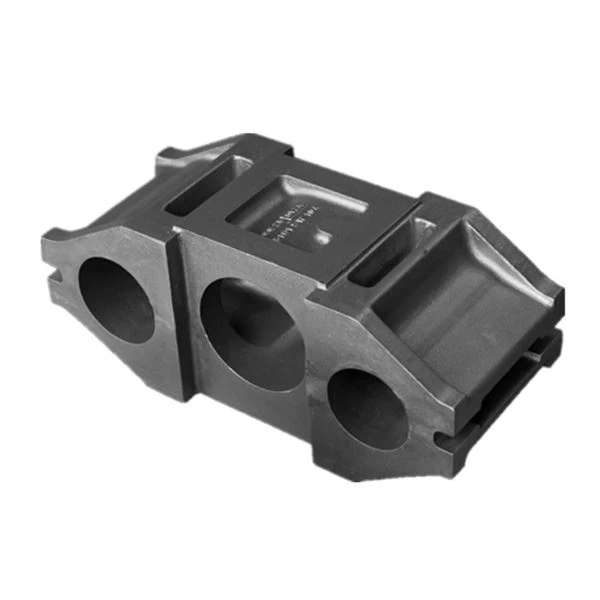
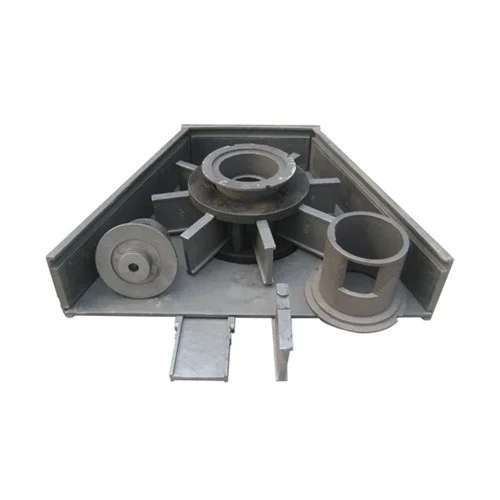
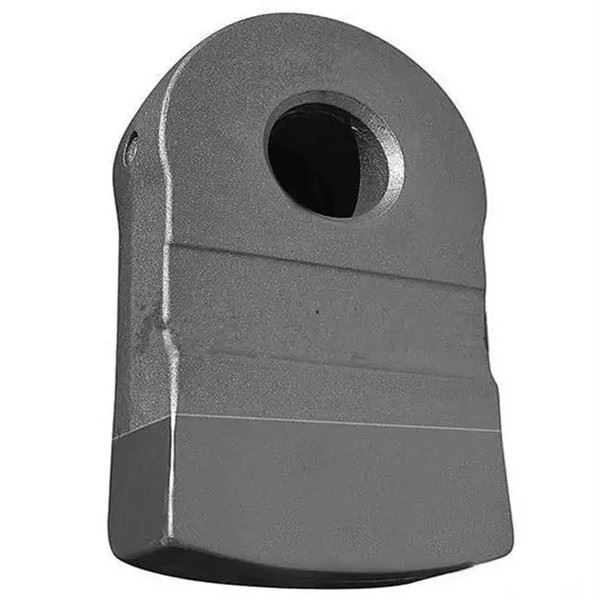
Lijev od legure s visokim sadržajem kroma je skraćenica od bijelog lijevanog željeza s visokim sadržajem kroma protiv trošenja, koji je materijal protiv habanja s izvrsnim performansama i posebnom pažnjom. Ima mnogo veću otpornost na trošenje od legiranog čelika, te mnogo veću žilavost i čvrstoću od običnog bijelog lijeva.
Lijev od legure s visokim sadržajem kroma je skraćenica od bijelog lijevanog željeza s visokim sadržajem kroma protiv trošenja, koji je materijal protiv habanja s izvrsnim performansama i posebnom pažnjom. Ima mnogo veću otpornost na trošenje od legiranog čelika, te mnogo veću žilavost i čvrstoću od običnog bijelog lijeva. U isto vrijeme, također ima izvrsnu otpornost na visoke temperature i otpornost na koroziju, te je brz u proizvodnji i umjerene cijene. Poznat kao jedan od najboljih materijala protiv habanja na svijetu. Nakon više od deset godina oborina, Qinhuangdao Zhongwei Precision Machinery Co., Ltd. ima bogato proizvodno iskustvo u preciznom lijevanju vodenog stakla u izgubljenom vosku, tehnologiji preciznog lijevanja u pjeni, tehnologiji preciznog lijevanja silicijevog sola i tehnologiji lijevanja u pijesak. Od proizvođača iz cijelog svijeta očekujemo konzultacije i poslovne pregovore.
Opis proizvoda
Osnovne informacije o lijevanju legura s visokim sadržajem kroma
1. Standardi implementacije: Tvrtka striktno provodi certifikate ISO9001 i TS 16949.
2. Standardi materijala za proizvod: ISO, GB, ASTM, SAE, ISO, EN, DIN, JIS, BS
3. Glavni procesi: lijevanje u pijesak, livenje u obliku silicij dioksida, livenje u vodeno staklo, lijevanje ljuski, skidanje srha, pjeskarenje, strojna obrada, toplinska obrada, ispitivanje nepropusnosti, površinska obrada itd.
4. Dostupni materijali:
Kositrena bronca, silicijska bronca, aluminijska bronca, mesing, bakar, legura titana, čelik s visokim sadržajem mangana, čelik s visokim sadržajem kroma, čelik s visokim sadržajem nikla, ugljični čelik, legirani čelik, nehrđajući čelik, sivo željezo, lijevano željezo, lijevani čelik, lijevani aluminij itd. Prilagođeno prema zahtjevima kupaca.
Kontrola procesa
Koje su ključne točke proizvodnog procesa lijevanja legura s visokim sadržajem kroma?
(1) Lijevano željezo s visokim udjelom kroma ima lošu izvedbu lijevanja, nisku toplinsku vodljivost, lošu plastičnost, veliko skupljanje i veliku sklonost vrućem i hladnom pucanju. U procesu lijevanja karakteristike lijevanog čelika i lijevanog željeza treba promatrati zajedno. , Moramo posvetiti punu pozornost problemu hranjenja odljevaka, a princip je isti kao kod čeličnih odljevaka (koristite uspone i hladno željezo i slijedite princip sekvencijalnog skrućivanja). Zbog visokog udjela kroma u leguri, lako je stvoriti film na površini rastaljenog željeza, pa se čini da rastaljeno željezo ima lošu fluidnost, ali zapravo ima bolju fluidnost.
(2) Kalup treba biti izrađen od pijeska visoke čvrstoće i propusnog za zrak, kao što je pijesak od vodenog stakla, a premaz treba pomiješati s prahom s visokim udjelom glinice ili prahom magnezija s visokom vatrostalnošću i alkoholom. Osim toga, kako bi se dobila fino zrnasta struktura i dobra kvaliteta površine, lijevanje metalnih kalupa također se široko koristi kada oblik odljevka nije previše kompliciran.
(3) Skupljanje lijevanog željeza s visokim sadržajem kroma slično je skupljanju lijevanog čelika, a njegova linearna stopa skupljanja može se izračunati kao 1,8 posto do 2 posto u izradi uzorka. U proizvodnji pješčanih kalupa, veličina uspona može se izračunati prema odredbama ugljičnog čelika, dok se sustav zatvarača izračunava prema sivom lijevanom željezu, ali površinu poprečnog presjeka treba povećati za 20 posto do 30 postotak . Prilikom odabira uspona za izlijevanje treba obratiti pozornost na dva aspekta: jedan je osigurati kvalitetu radne trake za lijevanje (upotrebni dio); drugi je pokušati poboljšati iskorištenje odljevka.
(4) Budući da uspon od odljeva s visokim sadržajem kroma nije lako ukloniti, bočni uspon ili uspon koji se lako reže trebao bi se koristiti u obliku uspona tijekom modeliranja.
(5) U projektiranju procesa lijevanja određenih dijelova, treba paziti da se ne spriječi skupljanje odljevka kako bi se izbjeglo pucanje. Osim toga, ako je temperatura raspakiranja previsoka nakon lijevanja, vrlo je lako izazvati pucanje odljevka. Sporo hlađenje ispod 540 stupnjeva je vrlo potrebno. Odljevak treba biti potpuno ohlađen u kalupu, a zatim otvoriti kutiju za čišćenje pijeska ili nemojte prvo otvarati kutiju. Očistite pijesak i skupite ga zajedno (lijevanje, sustav za izlijevanje, itd.) da okružite suhi pijesak i polako ga ohladite. Okolina oko kutije mora biti suha i ne smije biti vlage ili vode, inače će lako doći do pukotina odljevka.
(6) Temperatura izlijevanja treba biti niska, što je pogodno za pročišćavanje dendrita i eutektičke strukture i može izbjeći nedostatke kao što su prekomjerno skupljanje i površinsko lijepljenje zbog previsoke temperature. Temperatura izlijevanja općenito je oko 55 stupnjeva viša od likvidusa (1290-1350 stupnjeva), lagani i mali dijelovi općenito se kontroliraju na 1380-1420 stupnjeva, a debeli i teški dijelovi s debljinom stijenke većom od 100 mm kontrolira se na 1350-1400 stupnjeva.

Post Casting Prproces
1. Toplinska obrada: žarenje, karbonizacija, kaljenje, kaljenje, normalizacija, površinsko kaljenje
2. Oprema za obradu: CNC, WEDM, tokarski stroj, glodalica, bušilica, brusilica itd.;
3. Površinska obrada: raspršivanje prahom, kromiranje, bojanje, pjeskarenje, niklanje, galvaniziranje, crnjenje, poliranje, plavo itd.

Kalupi i oprema za inspekciju
1. Vijek trajanja kalupa: obično polutrajno. (osim izgubljene pjene)
2. Vrijeme isporuke kalupa: 10-25 dana, (prema strukturi proizvoda i veličini proizvoda).
3. Alati i održavanje kalupa: Zhongwei je odgovoran za precizne dijelove.
Kontrola kvalitete
1. Kontrola kvalitete: stopa neispravnosti manja je od 0.1 posto.
2. Uzorci i probni rad bit će 100 posto pregledani tijekom proizvodnje i prije otpreme, pregled uzoraka za masovnu proizvodnju prema ISDO standardima ili zahtjevima kupaca
3. Oprema za ispitivanje: detekcija nedostataka, analizator spektra, analizator zlatne slike, trokoordinatni mjerni stroj, oprema za ispitivanje tvrdoće, stroj za ispitivanje rastezanja;
4. Pružite usluge nakon prodaje.
5. Kvaliteta se može pratiti unazad.
Primjena
U rudarstvu, elektroenergetici, metalurgiji, kemijskoj industriji, zaštiti okoliša, ugljenu i drugim industrijama, koncentracija mulja je relativno visoka, a pumpa za mulj s visokim udjelom kroma također se široko koristi.
Među njima, spirala preljevnog dijela, prednja i stražnja zaštitna ploča te impeler su u izravnom kontaktu sa gnojnicom tijekom rada pumpe gnojnice, što ima korozivni učinak na preljevni dio. Preljevni dio također je postao uobičajeni dio za nošenje u radnim uvjetima. Oštećene dijelove potrebno je na vrijeme zamijeniti.


Pošaljite upit
