

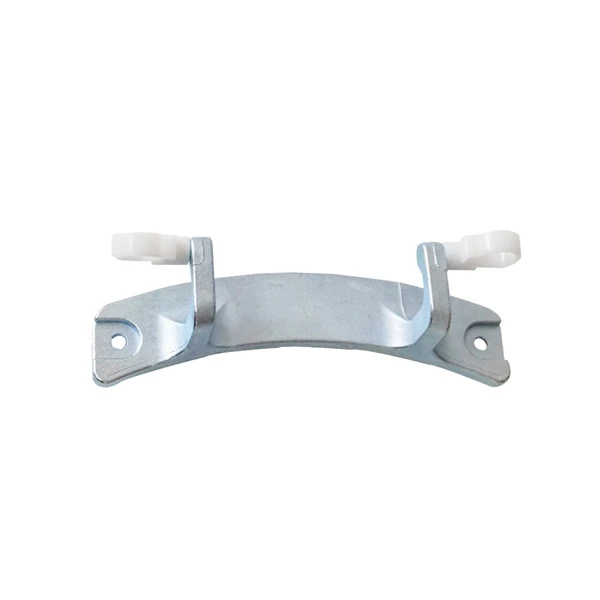


Šarke za vrata perilice rublja, legura titana, odljev-voska
Lijevanje-otpadnog materijala, poznato i kao livenje pomoću uloška, je precizni postupak lijevanja. Njegov princip je da se najprije izradi voštani model koji je po obliku identičan željenom odljevku. Zatim se na površinu voštanog modela nanosi više slojeva vatrostalnog materijala kako bi se formirala monolitna ljuska. Zatim se školjka zagrijava, uzrokujući topljenje i istjecanje voštanog modela, ostavljajući šupljinu unutar školjke koja odgovara obliku voštanog modela. Na kraju se rastaljeni metal ulijeva u ovu šupljinu.
Pregled izgubljenog-odljeva otpada
Lijevanje-otpadnog materijala, poznato i kao livenje pomoću uloška, je precizni postupak lijevanja. Njegov princip je da se najprije izradi voštani model koji je po obliku identičan željenom odljevku. Zatim se na površinu voštanog modela nanosi više slojeva vatrostalnog materijala kako bi se formirala monolitna ljuska. Zatim se školjka zagrijava, uzrokujući topljenje i istjecanje voštanog modela, ostavljajući šupljinu unutar školjke koja odgovara obliku voštanog modela. Na kraju se rastaljeni metal ulijeva u ovu šupljinu. Nakon što se rastaljeni metal ohladi i skrutne, ljuska se uklanja, dajući željeni odljev. Prednosti ovog postupka su u tome što se njime mogu proizvoditi odljevci složenih oblika i visoke preciznosti, točno repliciraju detalji voštanog modela, ima visoka kvaliteta površine i smanjuje opterećenje naknadne obrade.
Razlozi za korištenje legure titana u šarkama vrata perilice rublja i izgubljen-otpadni lijev
1. Visoka čvrstoća: Vrata perilice rublja moraju se često otvarati i zatvarati tijekom svakodnevne uporabe, a šarke vrata moraju izdržati određene vlačne i tlačne sile. Legure titana imaju veliku čvrstoću, osiguravajući da se šarke vrata neće lako deformirati ili oštetiti tijekom dugotrajne-uporabe, osiguravajući normalno otvaranje i zatvaranje i stabilan rad vrata perilice rublja.
2. Niska gustoća: U usporedbi s nekim tradicionalnim metalnim materijalima, legure titana imaju nižu gustoću. To smanjuje ukupnu težinu perilice, olakšava premještanje i postavljanje, a također smanjuje potrošnju energije tijekom rada.
3. Otpornost na koroziju: Radna okruženja perilice obično su vlažna, a šarke vrata su lako izložene vodi i deterdžentima. Legure titana imaju izvrsnu otpornost na koroziju, učinkovito se odupiru eroziji ovih tvari, produžuju životni vijek šarki vrata i smanjuju kvarove i troškove održavanja uzrokovane korozijom.
4. Biokompatibilnost: Iako ova karakteristika nije primarno razmatranje u primjeni šarki na vratima perilice rublja, iz ekološke i zdravstvene perspektive, legure titana imaju dobru biokompatibilnost, bezopasne su za ljude i ne zagađuju okoliš.
1. Proizvodnja složenih oblika: Šarke na vratima perilice rublja često imaju složene oblike, poput zakrivljenih struktura i specifičnih spojnih dijelova. Izgubljeno{2}}lijevanje pločica može precizno proizvesti ove složene oblike kako bi se zadovoljili zahtjevi dizajna, dok bi druge metode lijevanja mogle imati problema s postizanjem tako zamršenih struktura.
2. Visoka preciznost: izgubljen-lijevanje pločica postiže visoku točnost dimenzija i završnu obradu. Za šarke na vratima perilice rublja, visoko-precizna proizvodnja osigurava savršeno pristajanje uz vrata perilice rublja, smanjujući greške u postavljanju i poboljšavajući glatkoću i stabilnost tijekom upotrebe.
3. Smanjeni koraci obrade: Budući da odljevci dobiveni-lijevanjem od izgubljenog voska vrlo nalikuju obliku i veličini konačnog proizvoda, količina naknadne obrade je relativno mala. Ovo ne samo da smanjuje troškove proizvodnje, već također poboljšava učinkovitost proizvodnje i skraćuje proizvodni ciklus.
Tijek procesa lijevanja izgubljenog-voska od legure titana za šarke vrata perilice rublja
1. Dizajn i proizvodnja kalupa: Na temelju crteža dizajna šarke vrata perilice rublja, za dizajn kalupa koristi se-softver za računalno potpomognuto projektiranje (CAD). Zatim se visoko{3}}precizni kalupi proizvode pomoću CNC obrade i drugih metoda. Kvaliteta kalupa izravno utječe na točnost i kvalitetu voštanog modela; stoga je neophodna stroga kontrola točnosti dimenzija kalupa i završne obrade površine.
2. Ubrizgavanje voštanog modela: Voštani materijal se zagrijava do tekućeg stanja i ubrizgava u kalup pomoću stroja za injekcijsko prešanje. Proces ubrizgavanja zahtijeva pažljivu kontrolu parametara kao što su tlak ubrizgavanja, temperatura i vrijeme kako bi se osiguralo da voštani materijal ispuni svaki kut kalupa, tvoreći potpuni voštani model-bez kvarova. Nakon ubrizgavanja, voštani model se ostavi da se ohladi i skrutne prije nego što se izvadi iz kalupa.
3. Sklop voštanog modela: Kako bi se poboljšala učinkovitost proizvodnje, višestruki voštani modeli obično se kombiniraju kako bi se formirao sklop voštanog modela. Način montaže montaže voštanog modela potrebno je racionalno projektirati prema obliku i veličini odljevka i kasnijim postupcima lijevanja. Tijekom sastavljanja koristi se posebno ljepilo za čvrsto spajanje voštanih modela.
1. Premazivanje površinskog sloja: Sklop voštanog modela uronjen je u poseban vatrostalni premaz kako bi se površina voštanog modela ravnomjerno prekrila slojem premaza. Izbor premaza ovisi o materijalu i zahtjevima odljevka, općenito zahtijevajući dobru vatrostalnost, kemijsku stabilnost i prianjanje. Nakon premazivanja, posipa se sloj sitnog pijeska kako bi se povećala čvrstoća i površinska hrapavost školjke.
2. Sušenje i stvrdnjavanje: Nakon premazivanja površinskog sloja, sklop voštanog modela mora proći postupak sušenja i stvrdnjavanja kako bi se sloj premaza učvrstio. Proces sušenja obično se provodi u posebnoj komori za sušenje, s pažljivo kontroliranim uvjetima temperature, vlage i ventilacije kako bi se osigurao učinak sušenja i kvaliteta ljuske.
3. Više-slojni premaz: Za povećanje čvrstoće i debljine ljuske potrebno je više slojeva premaza. Postupak nanošenja premaza i posipanja pijeskom se ponavlja, pri čemu je svaki sloj potrebno sušiti i stvrdnjavati. Broj slojeva premaza ovisi o veličini i složenosti odljevka, općenito 4-8 slojeva.
4. Deparafinizacija: Pripremljena ljuska kalupa stavlja se u uređaj za deparafinizaciju, gdje se zagrijavanjem topi voštani model, uzrokujući njegovo istjecanje iz ljuske kalupa. Postoje različite metode deparafinizacije, kao što su deparafinizacija parom i deparafinizacija toplom vodom. Proces deparafinizacije zahtijeva pažljivu kontrolu temperature i vremena kako bi se osiguralo potpuno taljenje i uklanjanje voštanog modela, a istovremeno spriječilo pucanje ljuske kalupa.
1. Taljenje legure titana: Odabiru se prikladne sirovine legure titana i razmjenjuju se prema određenom omjeru. Proporcionalni materijali se stavljaju u vakuumsku indukcijsku peć za taljenje i zagrijavaju da se otope pod vakuumom. Proces taljenja zahtijeva strogu kontrolu temperature, vremena i atmosfere u peći kako bi se osigurao ujednačen i čist kemijski sastav legure titana, izbjegavajući uvođenje nečistoća.
2. Lijevanje: Kada talina legure titana dosegne unaprijed određene zahtjeve za temperaturu i sastav, rastaljena legura titana brzo se izlije u prethodno zagrijanu ljusku kalupa. Proces lijevanja zahtijeva pažljivu kontrolu brzine i temperature lijevanja kako bi se spriječilo prskanje rastaljenog metala i nedostaci kao što su poroznost i šupljine skupljanja.
1. Uklanjanje pijeska i rezanje: Nakon što se odljevak ohladi i skrutne, ljuska kalupa se skida kako bi se uklonili pijesak i nečistoće s površine odljevka. Zatim se oprema za rezanje koristi za rezanje odljevka iz otvora i uspona.
2. Toplinska obrada: Kako bi se poboljšala mehanička svojstva odljevaka od legure titana, potrebna je toplinska obrada. Uobičajeni procesi toplinske obrade uključuju žarenje, kaljenje i kaljenje. Odgovarajući procesni parametri moraju se odabrati na temelju sastava legure titana i zahtjeva odljevka.
3. Površinska obrada: Površinske obrade kao što su brušenje, poliranje i galvanizacija primjenjuju se na odljev kako bi se poboljšala njegova površinska obrada i otpornost na koroziju. Površinski tretmani mogu se odabrati na temelju zahtjeva za izgled proizvoda i radnog okruženja.
4. Inspekcija kvalitete: Sveobuhvatna inspekcija kvalitete provodi se na tretiranom odljevku, uključujući ispitivanja točnosti dimenzija, kvalitete površine, kemijskog sastava i mehaničkih svojstava. Postoje različite metode ispitivanja, kao što su mjerni instrumenti, ne-destruktivno ispitivanje i kemijska analiza. Samo odljevci koji prođu testove mogu nastaviti sa sljedećim procesom ili biti otpremljeni kao gotovi proizvodi.
Kontrola kvalitete izgubljenog-otpadnog lijevanja legure titana za šarke vrata perilice rublja
1. Kvaliteta voštanog materijala: Učinak voštanog materijala izravno utječe na kvalitetu voštanog modela. Treba odabrati voštane materijale s odgovarajućim talištem, dobrom fluidnošću i malim skupljanjem, a čistoću i sadržaj nečistoća u voštanom materijalu treba strogo kontrolirati. Treba provoditi redovita testiranja materijala od voska kako bi se osigurala njegova stabilna kvaliteta.
2. Kvaliteta sirovina legure titana: Kemijski sastav i čistoća sirovina legure titana presudni su za učinkovitost odljevka. Treba odabrati renomirane dobavljače, a sirovine treba strogo pregledati i prihvatiti. Tijekom procesa taljenja potrebno je točno kontrolirati količinu dodanih različitih legirajućih elemenata kako bi se osiguralo da kemijski sastav legure titana zadovoljava projektne zahtjeve.
1. Kontrola procesa izrade voštanog modela: Tijekom procesa ubrizgavanja voštanog modela, parametre kao što su tlak ubrizgavanja, temperatura i vrijeme treba strogo kontrolirati kako bi se izbjegli nedostaci poput poroznosti i skupljanja u voštanom modelu. 1. Provjerite točnost dimenzija i kvalitetu površine voštanih modela. Nekvalificirani voštani modeli moraju se odmah preraditi ili odbaciti.
2. Kontrola procesa izrade školjke: Prilikom nanošenja premaza, osigurajte da je sloj premaza jednoličan i bez mjehurića. Nanošenje pijeska mora biti ravnomjerno i gusto. Tijekom sušenja i stvrdnjavanja strogo kontrolirajte temperaturu, vlažnost i vrijeme kako ne bi došlo do pukotina i ljuštenja ljuske. Tijekom deparafinizacije, osigurajte da je voštani model potpuno otopljen i uklonjen kako biste izbjegli da ostaci voska utječu na kvalitetu odljevka.
3. Kontrola procesa topljenja i lijevanja: Tijekom topljenja, strogo kontrolirajte temperaturu peći, vrijeme i atmosferu kako biste spriječili oksidaciju i apsorpciju plina u leguri titana. Tijekom lijevanja kontrolirajte brzinu i temperaturu lijevanja kako biste izbjegli turbulencije i prskanje rastaljenog metala, smanjujući nedostatke poput poroznosti i inkluzija.
1. Provjera dimenzija: Koristite mjerne alate kao što su čeljusti i mikrometri za mjerenje ključnih dimenzija odljevka kako biste osigurali da dimenzijska točnost zadovoljava zahtjeve dizajna. Za visoko{2}}precizne dimenzije koristite preciznu mjernu opremu kao što je koordinatni mjerni stroj.
2. Provjera kvalitete površine: kvaliteta površine odljevka provjerava se vizualno i pomoću metalografske mikroskopije, provjeravajući nedostatke kao što su hrapavost površine, pukotine i rupe od pijeska. Za odljevke s visokim zahtjevima za kvalitetu površine mogu se koristiti poliranje i galvanizacija.
3. Unutarnja inspekcija kvalitete: metode ne-destruktivnog ispitivanja kao što su ultrazvučno ispitivanje i radiografsko ispitivanje koriste se za otkrivanje unutarnjih nedostataka u odljevku, kao što su poroznost, šupljine skupljanja i pukotine. Za važne odljevke može se izvršiti pregled disekcije kako bi se osiguralo da unutarnja kvaliteta zadovoljava zahtjeve.
4. Provjera mehaničkih svojstava: mehanička svojstva odljevka ispituju se pomoću ispitivanja rastezanja i ispitivanja tvrdoće, uključujući vlačnu čvrstoću, granicu tečenja, istezanje i tvrdoću. Rezultati ispitivanja mehaničkih svojstava moraju ispunjavati zahtjeve dizajna; u suprotnom, potrebna je daljnja obrada ili lomljenje odljevka.
Trendovi razvoja izgubljenih-lijevanih pločica titanijske legure za šarke vrata perilice rublja
Uz kontinuirani razvoj znanosti o materijalima, u budućnosti bi se mogli razviti materijali od legura titana s vrhunskim performansama. Na primjer, daljnje poboljšanje čvrstoće, žilavosti i otpornosti na koroziju titanovih legura uz smanjenje troškova. To će dodatno poboljšati učinkovitost šarki na vratima perilice rublja i produljiti njihov vijek trajanja.
1. Digitalna proizvodnja: korištenje digitalne tehnologije za postizanje precizne kontrole i optimizacije procesa lijevanja s izgubljenim -voskom. Na primjer, softver za simulaciju može se koristiti za analizu procesa kao što su izrada uzorka od voska, izrada školjki, taljenje i izlijevanje, predviđanje potencijalnih problema i optimizacija u skladu s tim za poboljšanje učinkovitosti proizvodnje i kvalitete lijevanja.
2. Automatizirana proizvodnja: korištenje automatizirane opreme i robotike za automatiziranje procesa lijevanja-voska. Automatizirano ubrizgavanje uzorka voska, premazivanje ljuske i oprema za izlijevanje smanjuju ručnu intervenciju, poboljšavajući učinkovitost proizvodnje i stabilnost kvalitete proizvoda.
1. Zeleni materijali i procesi: veći naglasak stavljen je na zaštitu okoliša i održivi razvoj u odabiru materijala i dizajnu procesa. Na primjer, materijali od voska i školjki koji se mogu reciklirati koriste se za smanjenje stvaranja otpada. Procesi taljenja i lijevanja optimizirani su za smanjenje potrošnje energije i zagađenja okoliša.
2. Upravljanje životnim ciklusom proizvoda: Uzimanje u obzir cijelog životnog ciklusa proizvoda od dizajna, proizvodnje, uporabe do recikliranja, poboljšanja korištenja resursa i ekološke prihvatljivosti. Na primjer, projektiranje šarki vrata perilice rublja koje se lako rastavljaju i mogu reciklirati olakšava recikliranje i ponovnu upotrebu rabljenih proizvoda.


Pošaljite upit
